Noticias

Inspección de calidad del enfriador suave antes del envío

2026-09-04 0 Déjame un mensaje
Una inspección previa al envío es el último punto en el que un problema cuesta cientos de dólares en lugar de un contenedor completo. También es el paso que la mayoría de los compradores no especifican: reservar una inspección, aceptar cualquier configuración predeterminada que proponga la agencia y recibir un informe que realmente no pueden interpretar. Esta guía cubre cómo funciona realmente el muestreo AQL, cómo definir defectos para un enfriador suave específicamente y las comprobaciones específicas del producto que una inspección genérica de bienes de consumo pasará por alto por completo. Sealock (YiFuLong Outdoor Gear Co., Ltd.) realiza su propia inspección saliente y agradece la inspección de terceros en cada pedido.


Qué es una inspección previa al envío

El mecanismo es estadístico más que exhaustivo: en lugar de inspeccionar el 100% de los productos, se selecciona aleatoriamente un tamaño de muestra predefinido del lote y el número de defectos encontrados en la muestra se compara con los límites de aceptación definidos en la tabla AQL. El estándar rector es ISO 2859-1 (equivalente a ANSI/ASQ Z1.4).

Un punto conceptual merece énfasis antes de cualquier número: AQL es un límite, no una promesa: una inspección aprobada no significa que su envío tenga un 2,5% de defectos; significa que la muestra fue consistente con una tasa de defectos igual o inferior al límite.

Las tres categorías de defectos y por qué debe definirlas

Cada defecto encontrado se clasifica en uno de tres grupos, cada uno con su propio límite de aceptación: un defecto crítico hace que el producto sea inseguro o no se pueda vender, y la práctica estándar es la tolerancia cero: un defecto crítico no permite el envío; un defecto importante significa que el producto no se venderá o volverá, un cliente lo rechazará; un defecto menor es una imperfección cosmética que un cliente probablemente aceptaría.

Luego viene la frase que más importa en todo este artículo: esos cubos no significan nada hasta que alguien los define para su producto específico. Un inspector que nunca haya manipulado un enfriador soldado no sabrá si una línea de soldadura desigual es cosmética o una fuga futura. Tienes que decírselo. Las mejores prácticas son explícitas: estas definiciones deben documentarse en un acuerdo de calidad escrito con su proveedor antes de que comience la producción y no debatirse cuando un envío regresa con defectos.

Una clasificación de defectos iniciales para un enfriador suave.Adáptelo a su producto y acuerdelo por escrito tanto con el proveedor como con el inspector antes de la producción:
  • Crítico— cualquier fuga realizada durante la prueba de agua acordada; revestimiento de calidad alimentaria incorrecto o faltante; falta de marca del país de origen o etiquetado requerido; correa o asa que se desprende bajo carga; contaminación dentro de la cámara de alimentos.
  • Importante— línea de soldadura delgada, quemada, desigual o inferior al solapamiento especificado; la cremallera no sella o no corre suavemente; espesor del aislamiento por debajo de la especificación; tipo de espuma incorrecto; hardware roto o faltante; costuras que penetran la cámara sellada; falta el remate de la correa o está incompleto; dimensiones fuera de tolerancia; capacidad indicada a continuación; combinación de colores incorrecta según el estándar aprobado; Logotipo incorrecto, fuera de lugar o despegado.
  • Menor— pequeñas marcas en la superficie que no afecten al funcionamiento; ligera variación de color dentro de la tolerancia acordada; extremos de hilo sueltos en las costuras externas; imperfección menor de impresión del embalaje.

Configurando los números

El valor predeterminado de la industria y su significado: AQL 0/2,5/4,0 significa cero defectos críticos tolerados, hasta un 2,5 % mayores y hasta un 4,0 % menores, lo cual es apropiado para la mayoría de los bienes de consumo en general. Las bandas típicas son ;0,0–0,65% para defectos críticos, 1,0–2,5% para defectos mayores y 2,5–4,0% para defectos menores, siendo ;AQL 2,5 el estándar más común para bienes de consumo general, AQL 1,0 para categorías de mayor riesgo y AQL 4,0 donde los defectos cosméticos menores son aceptables.

El nivel de inspección controla el tamaño de la muestra: el nivel general II es el predeterminado para prácticamente todas las inspecciones rutinarias de productos de consumo; a menos que tenga una razón específica para cambiarlo, use el nivel II, mientras que el nivel general I usa un tamaño de muestra más pequeño, usado cuando la inspección es costosa o destructiva (por ejemplo, pruebas de impermeabilización en bolsas). Ese paréntesis es directamente relevante aquí: las pruebas de agua de los refrigeradores destruyen el tiempo, si no el producto, por lo que una estructura sensata es el Nivel II para la inspección general de mano de obra con una muestra separada y más pequeña definida para las pruebas de agua.

Un ejemplo trabajado

;Para un lote de 5.000 en el Nivel General II, la letra de código L indica un tamaño de muestra de 200 unidades. Para AQL 2.5 sobre defectos mayores, el número de aceptación es 10 y el número de rechazo es 11: el inspector selecciona al azar 200 bolsas, inspecciona cada una y cuenta los defectos mayores; 10 o menos pasan, 11 o más fallan. Un pedido más pequeño funciona de la misma manera: para un envío de 2000 unidades, la letra de código K da un tamaño de muestra de 125, se acepta si ≤7 defectos importantes, se rechaza si ≥8.

El malentendido que casi todo comprador primerizo tiene:;AQL 2,5 no significa el 2,5% del tamaño de su muestra. Si así fuera, el 2,5% de 200 serían 5 defectos permitidos, pero el número realmente aceptado de la tabla es 10. Los números provienen de cálculos de probabilidad estadística en ISO 2859-1, no de una simple multiplicación. Lea los números de aceptación/rechazo de la tabla; no los calcules tú mismo.


Un detalle del muestreo que vale la pena especificar, porque afecta la representatividad del resultado: extraer muestras a lo largo de la raíz cuadrada del recuento de cajas más uno (por ejemplo, 100 cajas significa seleccionar 11 cajas) en lugar de tomar la muestra completa de las cajas apiladas más cerca de la puerta.

Las comprobaciones específicas del enfriador fallan en una inspección genérica

Aquí es donde una inspección estándar de bienes de consumo se queda corta. Un refrigerador suave tiene dos atributos invisibles y una prueba destructiva que un inspector general no pensará en cubrir a menos que se le indique.

1. Pruebas de agua: la única prueba del sello

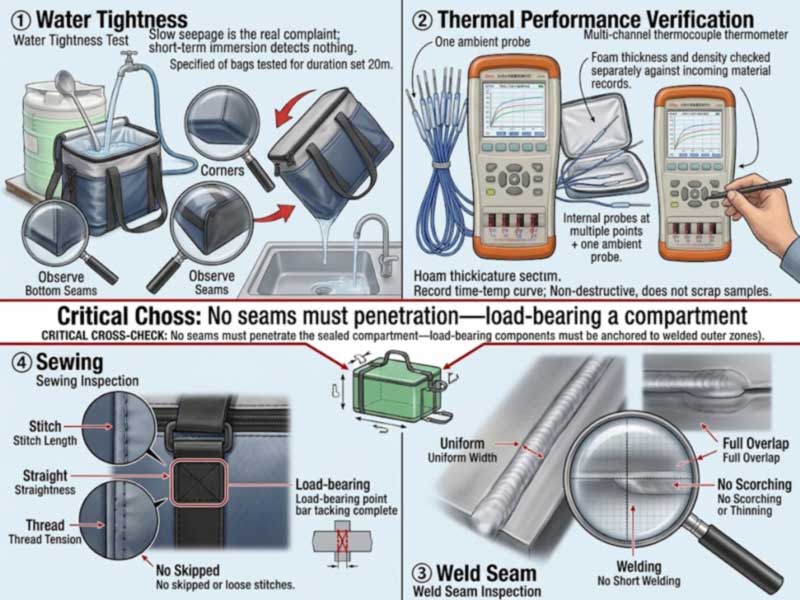
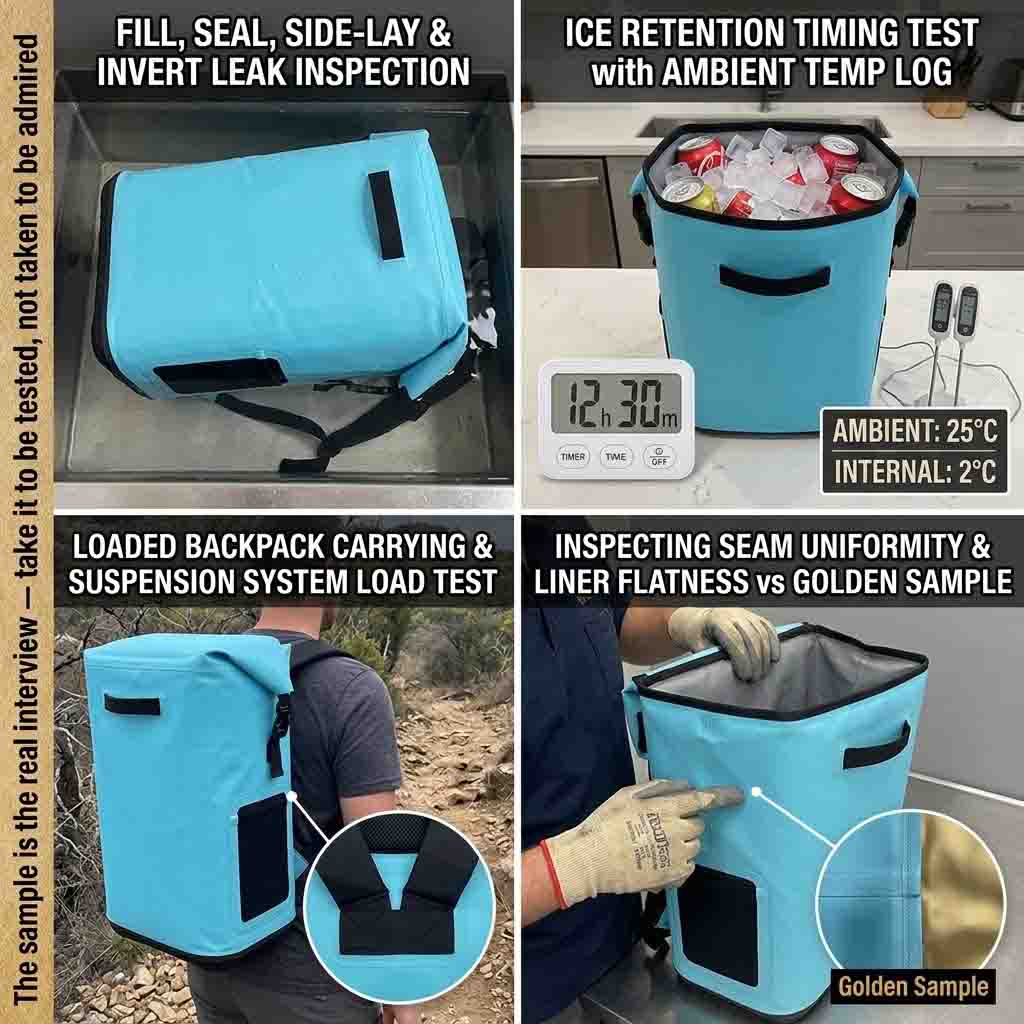
Especifíquelo explícitamente: un número definido de unidades llenas de agua, selladas y colocadas de lado e invertidas durante un tiempo definido, respetando la costura de la base, las esquinas, los extremos de las cremalleras y los puntos de anclaje de las correas. La duración importa, porque la filtración lenta es el patrón de quejas en el mundo real y una inmersión de treinta segundos no lo revelará. Acuerde el tamaño de la muestra, el método y la duración en el informe de inspección.

2. Verificación del aislamiento: mida el rendimiento, no el espesor

El espesor y el tipo de espuma no se pueden juzgar mirando una bolsa terminada, y cortar las unidades para abrirlas es una forma destructiva y derrochadora de averiguarlo. El mejor método es medir lo que realmente hace el aislamiento, utilizando un probador de temperatura de termopar multicanal: las sondas colocadas dentro de la bolsa (y una que registra la temperatura ambiente fuera de ella) registran la temperatura a intervalos durante un período definido, produciendo una curva en lugar de una opinión.

Sealock utiliza un probador de temperatura multicanal exactamente para esto. Múltiples canales de sonda permiten registrar varios puntos a la vez (por ejemplo, las posiciones superior e inferior dentro de la cámara más el ambiente) o probar varias unidades en paralelo, por lo que el resultado refleja el lote en lugar de una bolsa de la suerte. Debido a que la prueba no es destructiva, las unidades probadas no se cancelan y verifica la propiedad que realmente experimenta el cliente: cuánto tiempo permanece frío el contenido.

Cuando una especificación se establece en milímetros de espuma en lugar de horas de retención, los registros del material entrante siguen siendo la referencia para el espesor y la densidad, razón por la cual la documentación IQC también debe estar dentro del alcance de la inspección. En la práctica, ambos trabajan juntos: los registros de materiales confirman lo que entró y las pruebas de temperatura confirman lo que hace.

3. Retener las afirmaciones en frío: probarlas con un protocolo definido

Si su empaque anuncia horas, esa cifra necesita una base de prueba detrás. Las variables deben fijarse para que el resultado signifique algo: temperatura ambiente, cantidad y tipo de hielo o bolsas de hielo, si la bolsa se enfrió previamente, qué tan llena está y si se abrió durante la prueba. Una cifra de retención en frío cotizada sin esas condiciones no es una medida.

En la práctica, un ciclo completo de 48 horas no cabe dentro de una ventana de inspección previa al envío, por lo que la retención en frío normalmente se verifica en la etapa de muestreo y se mantiene a través de los registros de pruebas de rutina de la fábrica, y la inspección previa al envío confirma que los materiales y la construcción coinciden con la muestra aprobada que se probó. Acuerde con su proveedor de qué protocolo proviene la cifra publicada y anuncie esa cifra, no una más redonda.

4. Ambos métodos de construcción, inspeccionados por separado.

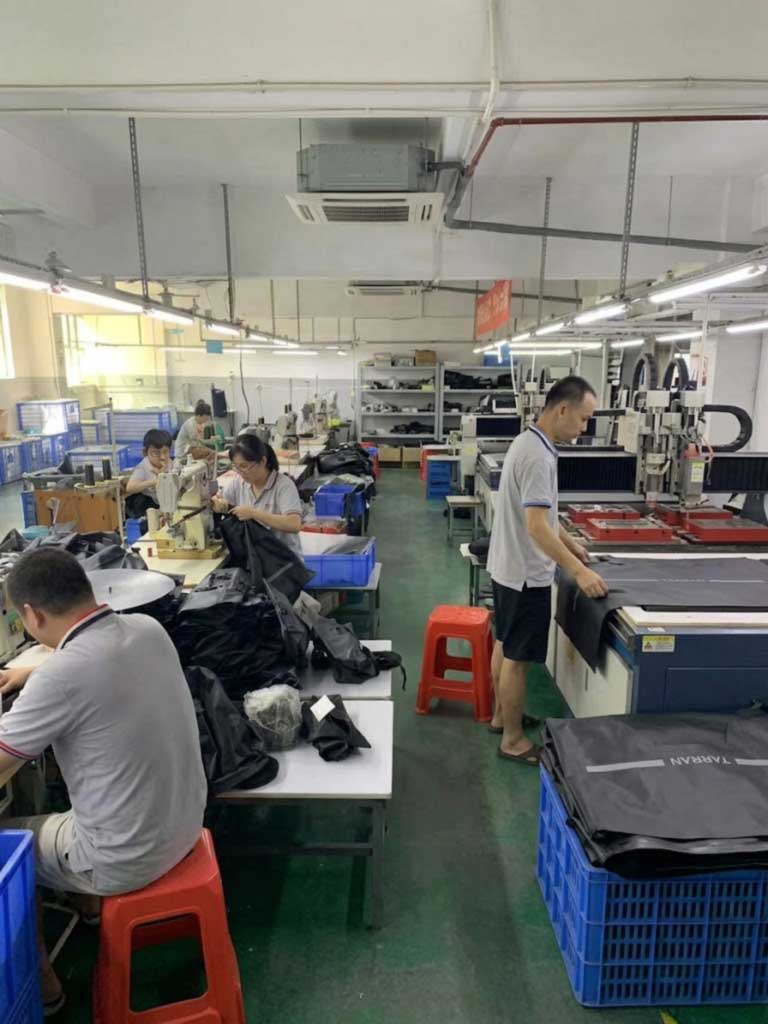
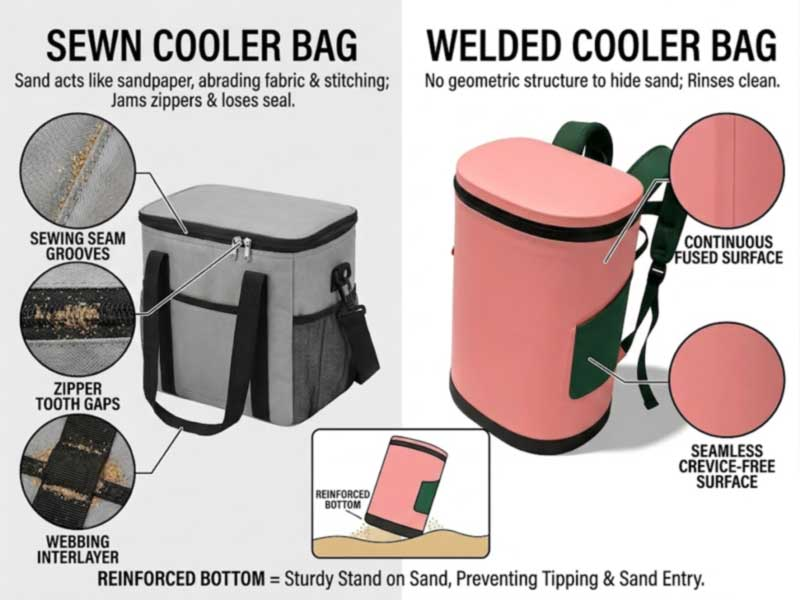
Aquí hay un punto en el que los compradores a menudo se equivocan. Con frecuencia, una hielera blanda no está únicamente soldada: muchas construcciones combinan una construcción soldada de alta frecuencia para la cámara sellada con costura convencional para correas, arneses, bolsillos externos, correas y adornos. Sealock opera ambas líneas: líneas de soldadura de alta frecuencia y líneas de costura dedicadas, en habitaciones separadas en el mismo piso del mismo edificio, y su construcción cosida es una capacidad central y no una idea de último momento.

La consecuencia de la inspección es quelas soldaduras y las costuras necesitan criterios separados. La inspección de soldadura busca un ancho uniforme, vuelta completa, sin quemaduras ni adelgazamiento y sin soldaduras cortas. La inspección de puntadas busca densidad de puntadas, rectitud, tensión del hilo, remates seguros en los puntos de carga y que no haya puntadas sueltas ni saltadas. Y hay un control transversal específico de este producto:ninguna costura puede penetrar la cámara sellada— cada elemento de soporte de carga debe anclarse a zonas exteriores soldadas. Se debe indicar al inspector que busque esto explícitamente, porque un agujero de aguja a través del sobre de contención es una fuga que ninguna buena costura compensa en otros lugares.

cooler-specific pre-shipment inspection scope covering water test, multi-channel temperature testing, weld inspection and stitch inspection

El alcance de la inspección completa

Área que esta marcado
Cantidad y embalaje Unidades por caja, cantidad total, dimensiones y peso de la caja, marcas de la caja, prueba de caída si se especifica
Conformidad con la muestra de oro. Cada unidad comparada con la muestra de referencia aprobada.
Dimensiones y capacidad Dimensiones externas e internas según especificación, con tolerancias.
Materiales Tejido exterior y revestimiento, material de revestimiento según especificación; tipo de espuma y espesor contra registros de material entrante
Rendimiento térmico Registro de temperatura de termopar multicanal según el protocolo acordado, cuando se especifique
Construcción soldada Ancho de soldadura, solape, uniformidad, sin quemaduras, adelgazamiento o soldaduras cortas
Construcción cosida Densidad de puntada, tensión, rectitud, remates en los puntos de carga, sin puntadas saltadas ni sueltas.
Integridad de la contención Sin costuras a través de la cámara sellada; zonas de anclaje soldadas para accesorios de carga
prueba de agua Muestra definida llena, sellada e invertida durante un período definido
Función Cremalleras y cierres ciclado; hebillas, anillos en D y ajustadores operados; arnés ajustado y cargado
Marca y etiquetado Método, tamaño y posición del logotipo; etiquetas tejidas; cuidado y marca de origen; código de barras escaneado y coincidente
Color En comparación con el estándar aprobado según la fuente de luz y la tolerancia acordadas.
Limpieza Cámara de alimentos libre de residuos, polvo, olores y material suelto.

Leer el informe y decidir

El informe debe brindarle hallazgos con evidencia, no solo un veredicto: fotografías de cada defecto, recuentos por categoría frente a los números de aceptación/rechazo y el plan de muestreo utilizado. Lo que importa es si te permite actuar.

Si el lote falla, las opciones son reelaborar y volver a inspeccionar, clasificar y aceptar las unidades buenas, negociar un descuento o rechazar. La decisión debe ser comercial y basarse en lo que realmente falló: un lote que falla por hilos sueltos es un problema diferente a un lote que falla por fugas. Lo que nunca debería suceder es que el pago del saldo se libere antes de que se conozca el resultado, razón por la cual la inspección previa al envío normalmente está vinculada al hito del pago.

Reserve la inspección en el momento adecuado.La práctica estándar es cuando la producción está sustancialmente completa y empacada (comúnmente alrededor del 80% terminada), de modo que el inspector ve productos terminados representativos y todavía hay tiempo para reelaborar antes de la fecha de envío. Reservar demasiado pronto significa inspeccionar una muestra no representativa; demasiado tarde significa que no hay tiempo para arreglar nada.


Qué regalarle al inspector

La orientación práctica es específica: al realizar la reserva, proporcione a su inspector los niveles AQL para cada categoría de defecto (por ejemplo: crítico 0, mayor 2,5, menor 4,0), además:

  1. el aprobadomuestra de oro, o fotografías claras del mismo y de su ubicación en fábrica.
  2. Sulista de clasificación de defectos— el documento más valioso que puede proporcionar.
  3. Elespecificación: dimensiones con tolerancias, materiales, espesor de espuma, revestimiento, cierre, herrajes.
  4. Elprotocolo de prueba de agua: tamaño de la muestra, método, duración, qué se considera un fracaso.
  5. Arte de marca y embalaje., incluidos los requisitos de formato de código de barras y marcado de origen.
  6. Elestándar de colory tolerancia acordada.
  7. Cualquierpruebas destructivasquieres, acordado de antemano.

Decídalas antes de la producción, no cuando el inspector esté parado en el suelo. Como dice un guía, la clave es decidir antes de que comience la producción, no después de que el inspector llegue a la fábrica.

Cómo maneja Sealock la calidad saliente

Capacidad de construcción Líneas de soldadura de alta frecuenciaylíneas de costura dedicadas: habitaciones separadas, mismo piso; muchas compilaciones combinan ambos procesos
Cadena de inspección IQC en materiales entrantes, IPQC en línea (incluida la inspección de soldadura en la estación de soldadura), OQC en la puerta de salida
Muestreo Muestreo AQL contra criterios de aceptación definidos
Referencia Muestra de oro firmada retenida y utilizada para comparación en OQC
Pruebas de agua Pruebas por lotes de inmersión total en agua de construcciones selladas
sala de laboratorio Pruebas de temperatura de termopar multicanal para retención en frío, además de ciclos de carga, tracción, adhesión, niebla salina, abrasión, solidez del color y diferencia de color.
Tercero Inspección SGS o QIMA bienvenida en la línea saliente
Certificaciones ISO9001, BSCI, SMETA P4, GRS, HIGG, ESCANEO

Para saber cómo se desarrolla la cadena de calidad en una fase más temprana de la producción, consulteCómo se fabrican las mochilas más suaves y frescasyFabricante de mochilas refrigeradoras soldadas por RF. Para evaluar la fábrica en sí en lugar del lote, consulteLista de verificación de auditoría de fábrica de enfriadores blandos para importadores.

high-frequency welding line and sewing line in adjacent rooms, with many cooler builds combining both processes

Preguntas frecuentes: Inspección previa al envío de refrigeradores blandos

P: ¿Qué AQL debo usar para las bolsas más frescas?

R: El valor predeterminado para bienes de consumo general de AQL 0 crítico / 2,5 mayor / 4,0 menor en el Nivel de Inspección General II es una base razonable. Ajuste el nivel mayor a 1,0-1,5 si vende a cuentas minoristas exigentes o si el producto conlleva un mayor riesgo. Recuerde que los niveles AQL se establecen por separado para cada categoría de defectos y los defectos críticos normalmente tienen tolerancia cero.

P: ¿AQL 2,5 significa que el 2,5 % de mi muestra puede tener defectos?

R: No, este es el malentendido más común. Para una muestra de 200 unidades con AQL 2,5, el número de aceptación es 10, no 5. Los números de aceptación y rechazo provienen de tablas estadísticas en ISO 2859-1 en lugar de multiplicar el tamaño de la muestra por el porcentaje. Léelos siempre desde la mesa.

P: ¿Qué se considera un defecto crítico en un enfriador suave?

R: Por lo general, una fuga bajo la prueba de agua acordada, un revestimiento de calidad alimentaria incorrecto o faltante, falta de marca de origen o etiquetado requerido, una correa o manija que se desprende bajo carga o contaminación en la cámara de alimentos. Pero estas definiciones sólo existen si usted las escribe: documente su clasificación de defectos en un acuerdo de calidad con el proveedor antes de que comience la producción.

P: ¿Cómo puedo comprobar el sello durante la inspección?

R: Especifique una prueba de agua en el informe de inspección: cuántas unidades, llenas con cuánta agua, selladas, colocadas de lado e invertidas durante cuánto tiempo, y qué áreas debe observar el inspector: costura de la base, esquinas, extremos de las cremalleras y anclajes de las correas. Tenga en cuenta que la filtración lenta es el patrón de falla en el mundo real, por lo que la duración es importante; una breve volcada demuestra muy poco.

P: ¿Cómo se verifica el aislamiento si la espuma está sellada por dentro?

R: Midiendo el rendimiento en lugar de abrir las bolsas. Un probador de temperatura de termopar multicanal registra la temperatura en varios puntos dentro de la bolsa más la temperatura ambiente durante un período definido, produciendo una curva de retención en frío real (no destructiva, por lo que no se cancelan unidades) y verifica lo que el cliente realmente experimenta. El espesor y la densidad de la espuma se confirman con los registros de materiales entrantes de la fábrica, por lo que también se incluyen en el alcance de la inspección.

P: ¿La inspección debería cubrir las costuras además de la soldadura?

R: Sí. Muchas neveras portátiles combinan una construcción soldada para la cámara sellada con una construcción cosida para las correas, el arnés, los bolsillos y las correas, por lo que ambos necesitan criterios separados: ancho de soldadura, vuelta y uniformidad en un lado; por el otro, densidad de puntada, tensión y remates en los puntos de carga. Agregue una verificación transversal: ninguna costura debe penetrar la cámara sellada, ya que un orificio de aguja a través del sobre de contención se convierte en una fuga.

¿Está planeando una inspección?Sealock (YiFuLong Outdoor Gear Co., Ltd.) ejecuta internamente IQC, IPQC y OQC con muestreo AQL, comparación de muestras de oro y pruebas de inmersión total en agua, en sus líneas de costura y soldadura de alta frecuencia, y acepta inspecciones SGS o QIMA en cualquier pedido. Envíe su clasificación de defectos y configuración de AQL, y el equipo alineará sus criterios salientes con ellos.

Correo electrónico:info@sealock.com.hk |  Teléfono: +86-13632981825 | Explore la gama de refrigeradores suaves

Los estándares de muestreo, las convenciones AQL y las prácticas de inspección citadas aquí reflejan fuentes de garantía de calidad disponibles públicamente a mediados de 2026; Los tamaños de muestra y los números de aceptación/rechazo deben leerse en las tablas ISO 2859-1 / ANSI-ASQ Z1.4 actuales para su tamaño de lote específico y nivel de inspección. Acuerde por escrito las definiciones de defectos, la configuración de AQL y los protocolos de prueba con su proveedor y su proveedor de inspección antes de la producción.

Noticias relacionadas
Déjame un mensaje
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar